β-PPH 90 graders armbåge med kort stumsvetsning
Denna stumsvetsade armbåge ger ett elegant och exklusivt utseende efter insta...
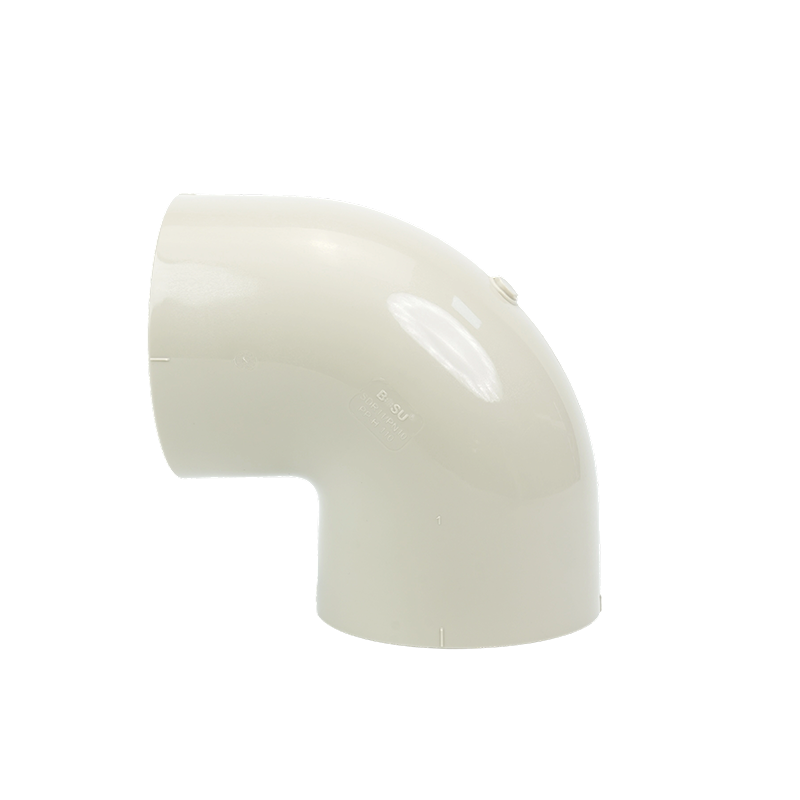
Denna stumsvetsade armbåge ger ett elegant och exklusivt utseende efter insta...
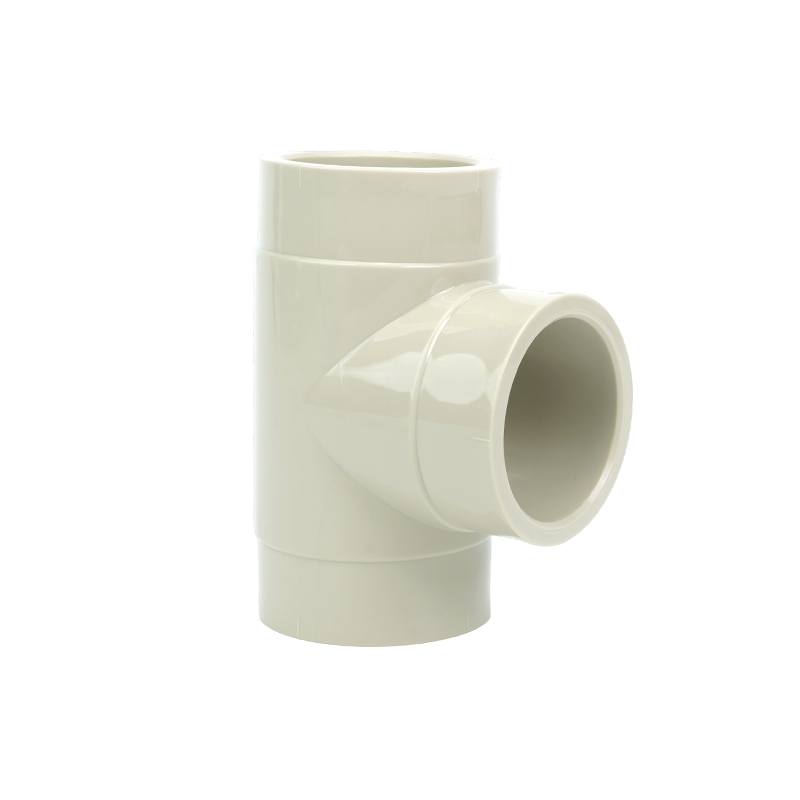
1. Utmärkt konstruktion och betydande hög slaghållfasthet. 2. Lätt vikt fö...
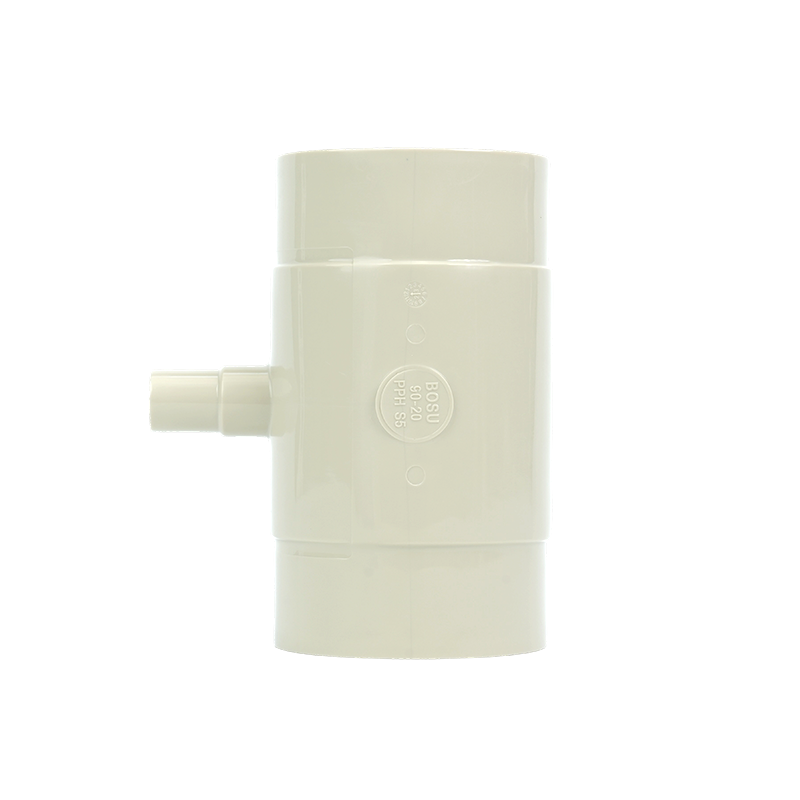
1. Denna koppling används för att förlänga en rörledning. Bland dess tre port...
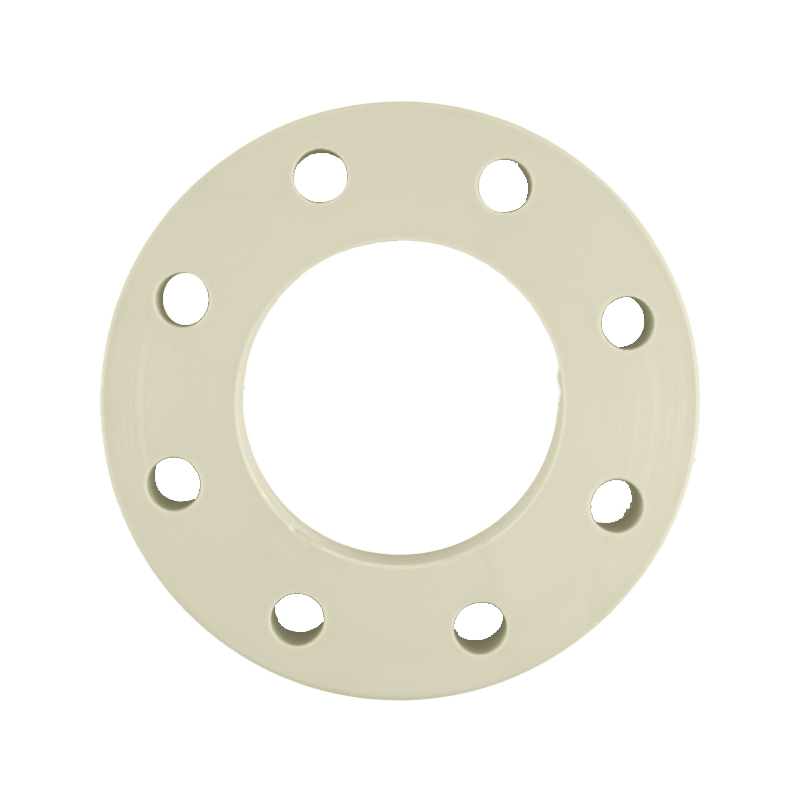
Denna produkt är användbar i rörsystem som arbetar under lågt tryck och där p...
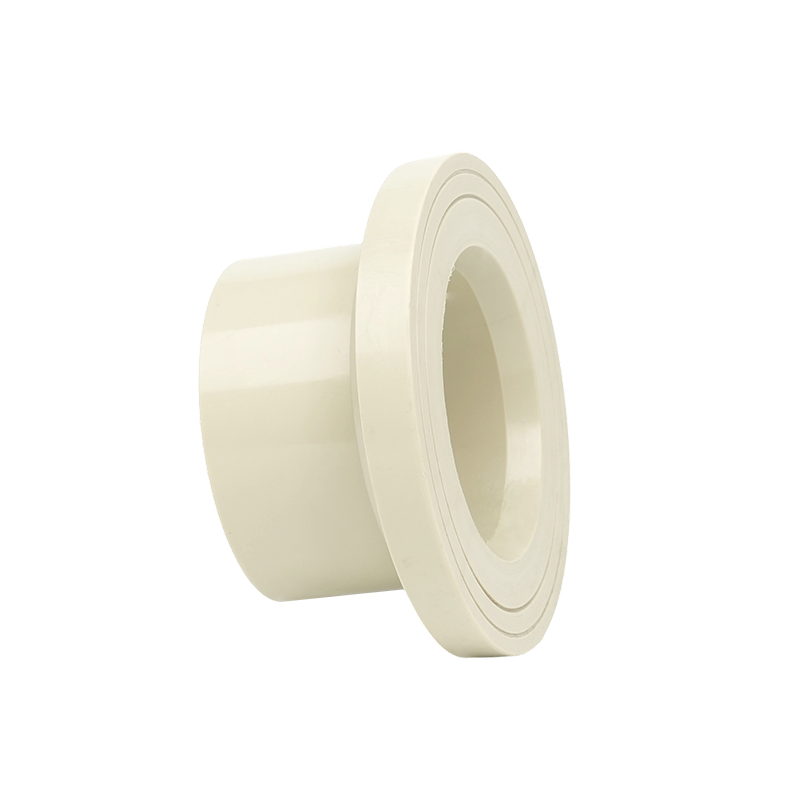
Dess primära syfte är att koppla samman rörsektioner. Produktspecifikati...
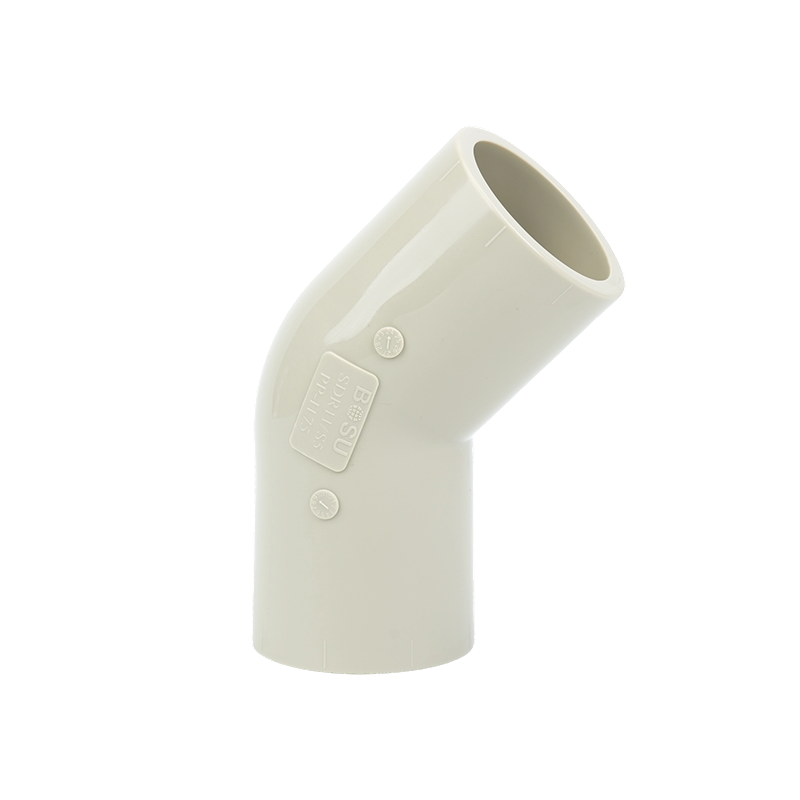
1. Spänningen är perfekt fördelad och flödet är jämnare. 2. På grund av de...
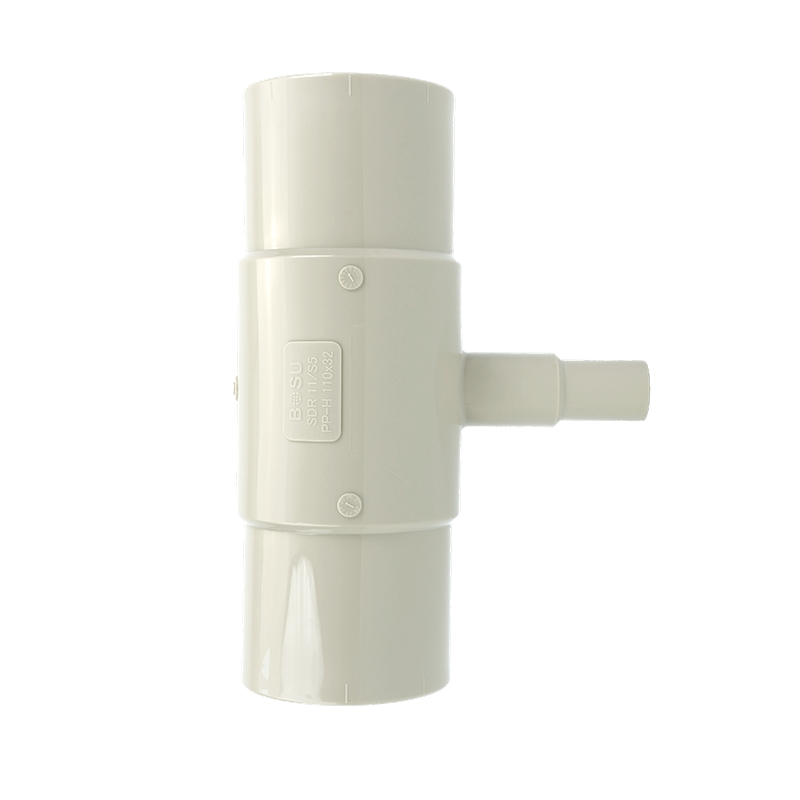
1. Dessa kopplingar är designade för rörförlängning och har två identiska por...
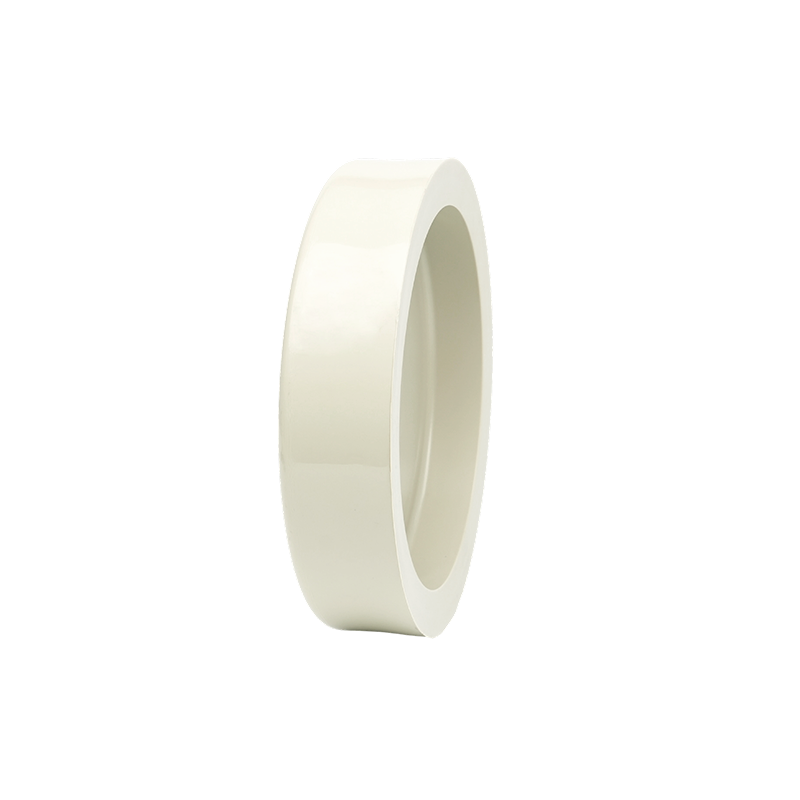
1. Utöver sin grundläggande stängningsfunktion kan rörlocket även användas fö...
En avstängningspersonal på en kemisk fabrik hade ett jobb kvar innan omstart: byt ut en läckande packning på en ventil tolv meter inuti en helsvetsad PPH-ledning. Att kapa röret innebar en ny spole, en ny svets, en kylningsvänte och ett andra tryckprov, fyra extra timmar enligt ett schema utan något att spara. En...
Visa merKöpa en plastkulventil genom att fråga "säljer du dem?" är hur projekt slutar betala två gånger. Det som faktiskt avgör om en kulventil av plast går tyst i fem år eller misslyckas under det första, är kroppsmaterialet, tätningselastomeren och hur ventilkroppen ansluter till röret – inte enhetspriset på offertblad...
Visa merTvå montörer, en spole om 2 i PVDF-rör och en låda med DN 50 flänsadaptrar. Allt kommer enligt schemat och inget passar: röret mäter 60,3 mm tvärs över utsidan, medan adaptern är bearbetad för en ytterdiameter på 50 mm. Ingendera etiketten är fel. Delarna tillhör helt enkelt två olika dimensioneringssystem och IP...
Visa mer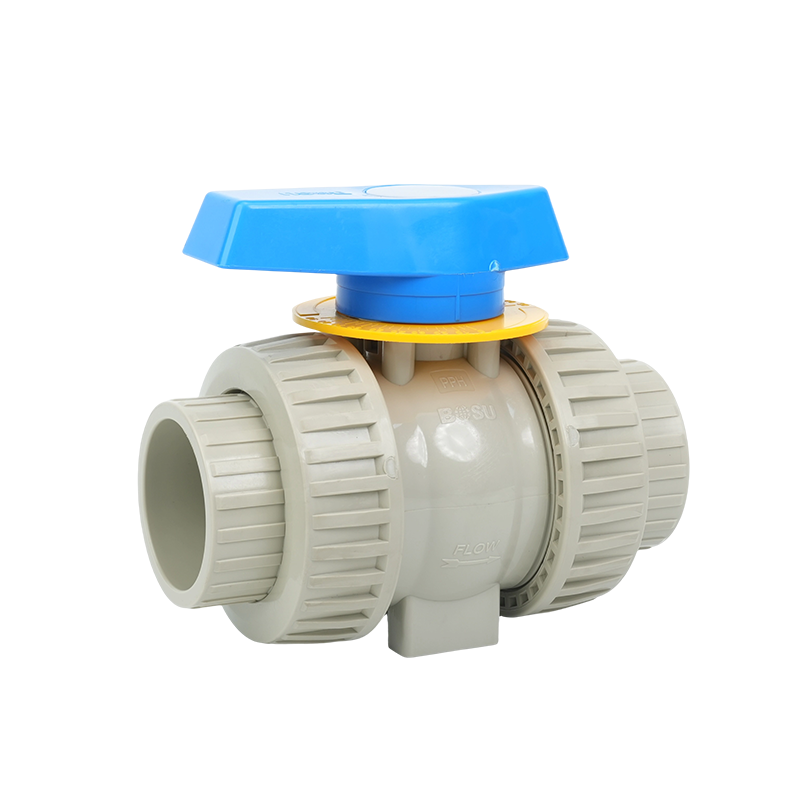
1. Produktegenskaper: Personlig handtagsindikeringsfunktion, installera LOGO,...
Visa mer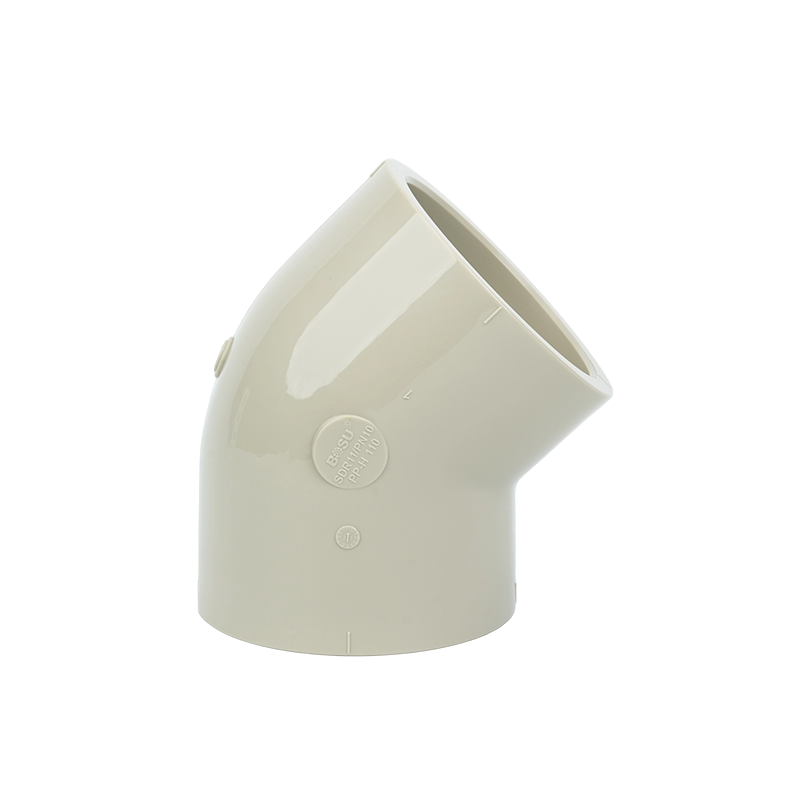
Produktspecifikationer är: DN15 (D20), DN20 (D25), DN25 (D32), DN32 (D40), DN...
Visa mer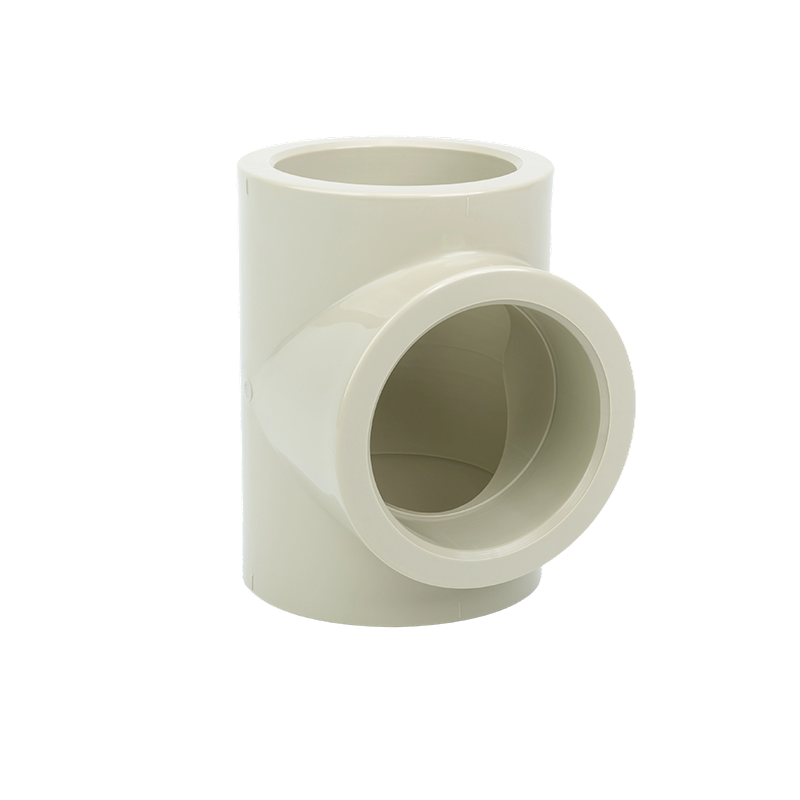
1. Det är en typ av rörledningskoppling, som används där huvudledningen behöv...
Visa mer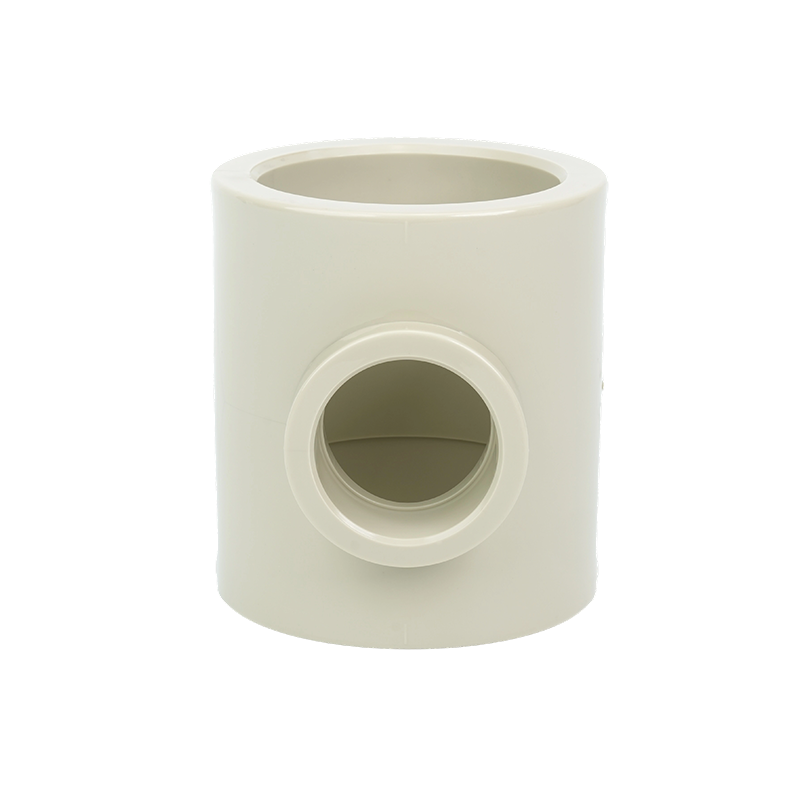
1. Denna koppling används för att skapa en grenledning från en huvudrörled...
Visa mer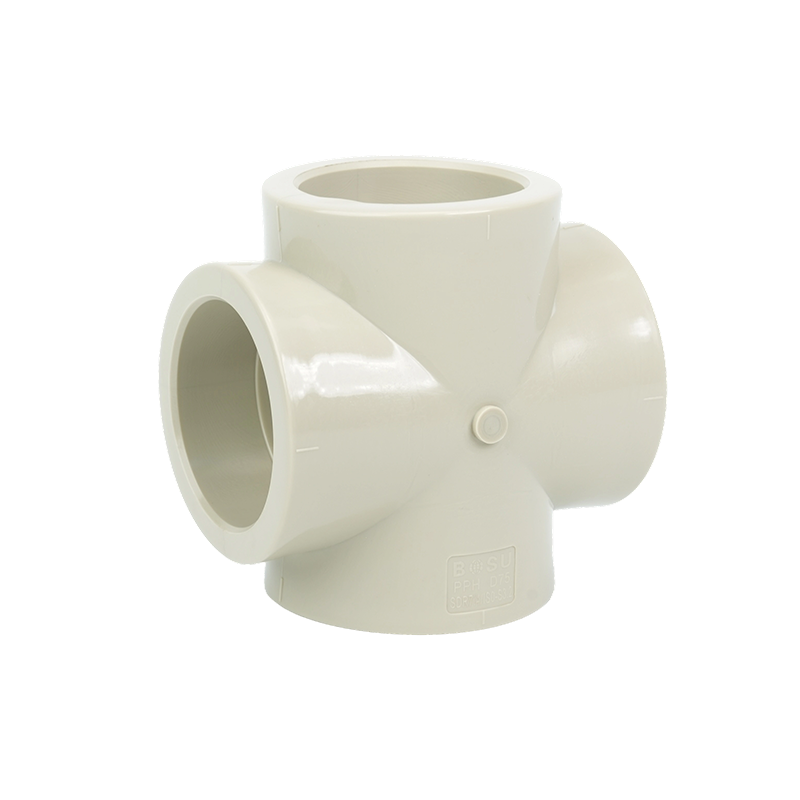
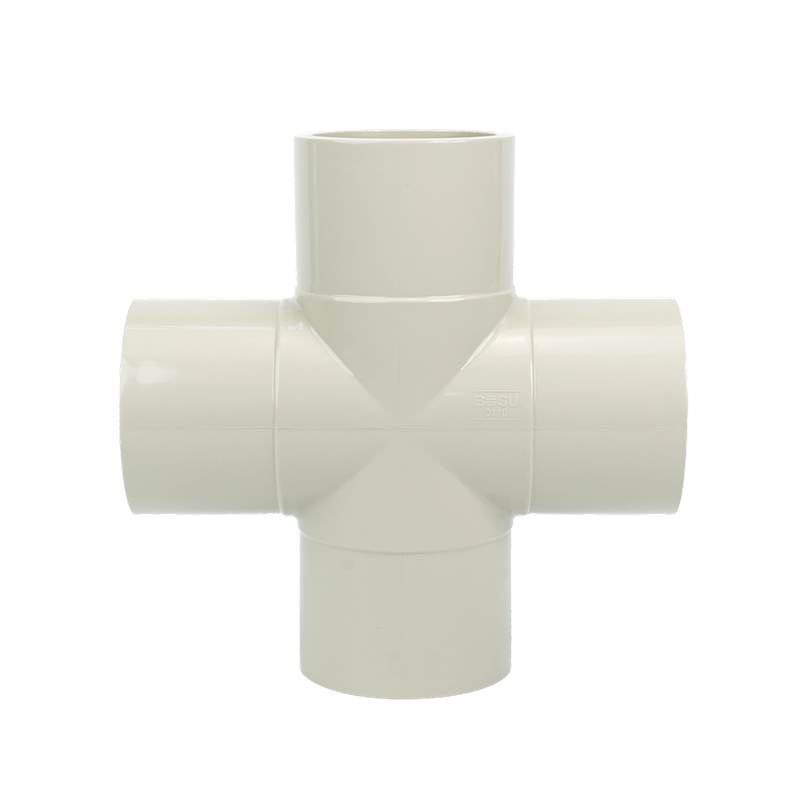
1. Används för att ansluta fyra rör med samma diameter som korsar varandra vi...
Visa mer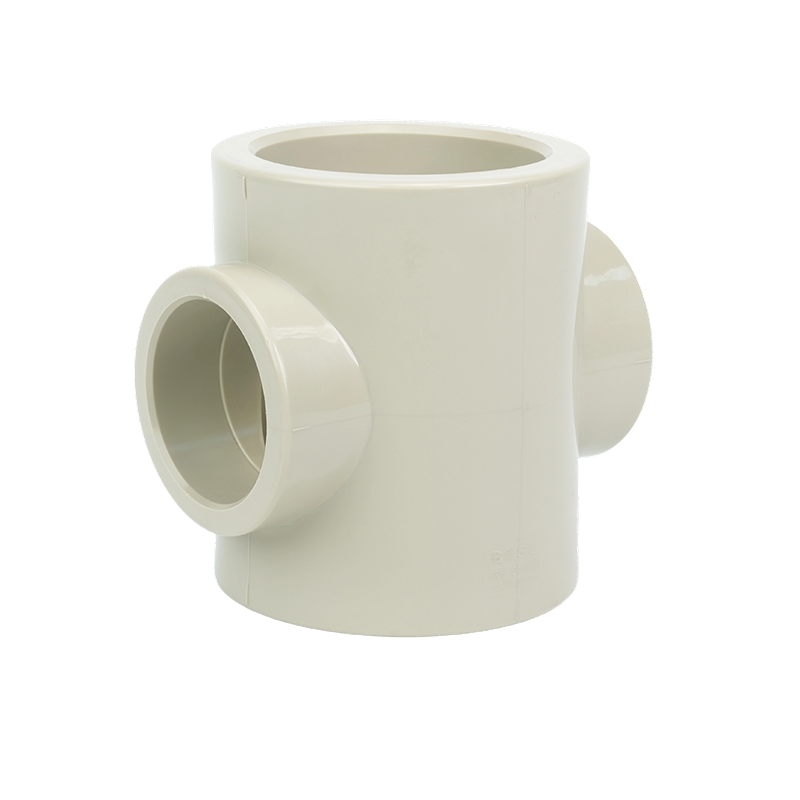
1. Används för att ansluta fyra rör med olika diametrar som korsar varandr...
Visa merVad är nyckelpunkterna för installation och svetsprocesser för β-PPH beslag ?
1. Ytrengöring och skärkvalitet
Innan installationen måste olja, damm och rost avlägsnas noggrant från ytorna på rör och kopplingar för att säkerställa en ren kontaktyta.
Rörändarna måste skäras rakt med hjälp av ett specialiserat skärverktyg för att säkerställa en vinkelrät, gradfri ändyta för optimal sammanlåsningshållfasthet.
2. Val av lämplig anslutningsmetod
För β-PPH-material kan två metoder användas: smältsvetsning (elektrofusion) eller limning. Smältsvetsning är den mest använda processen, vilket ger en läckagefri och pålitlig anslutning.
3. Viktiga svetsprocessparametrar
Uppvärmningstemperatur: Kontrolleras generellt mellan 210 ℃ och 230 ℃ för att säkerställa att materialet är helt uppmjukat utan termisk nedbrytning.
Tryckhållningstid: Behåll trycket i 8–12 sekunder efter uppvärmning för att låta smältan fyllas helt och bilda en enhetlig svets.
Kylning: Låt svalna naturligt i minst 30 sekunder efter svetsning för att undvika snabb nedkylning som kan orsaka inre stress.
4. Kvalitetsinspektion och läckageförebyggande åtgärder
Efter svetsning, utför ett lufttäthetstest (som heliumläckagedetektering eller hydrostatiskt test) för att bekräfta att det inte finns några läckor innan röret tas i bruk.
Inspektera svetsen för bubblor, sprickor eller ofullständig smältning; svetsa om vid behov.
Hur väljer man specifikationerna för β-PPH Fittings baserat på mediatyp, arbetstryck och temperatur?
1. Mediers korrosivitet
För frätande medier som starka syror och alkalier bör tjockare väggbeslag eller korrosionsbeständiga β-PPH-modifierade material användas för att motstå kemiska angrepp.
För neutrala eller svagt frätande medier (såsom rent vatten och ånga) kan standardväggtjockleksbeslag användas.
2. Matcha arbetstryck och temperatur
Det långsiktiga arbetstemperaturintervallet för β-PPH-rör är -20 ℃ till 100 ℃, och den kortsiktiga maximala motståndstemperaturen är 110 ℃. Ökad temperatur minskar tryckmotståndet avsevärt; det maximala arbetstrycket (MOP) vid 60 ℃ är ungefär 50 % av det nominella trycket. Vid val av rörkoppling bör designtrycket (vanligtvis 1,25 gånger det högsta arbetstrycket) beaktas, tillsammans med en temperaturkorrigeringsfaktor, för att säkerställa att kopplingen inte överskrider materialets tryckmotståndsgräns under faktiska driftsförhållanden.
3. Väggtjocklek och nominell storlek
Välj lämplig nominell diameter (DN) och väggtjocklek (PN) baserat på mediets viskositet, flödeshastighet och systemtryckfallskrav.
För högtrycks- och lågtemperaturmiljöer rekommenderas PN16 och högre med tjockare väggar; under normal temperatur och tryck räcker PN10–PN12.
4. Installationsmetodens inverkan på valet
Smältsvetsning har relativt lätta krav på rörväggstjocklek, men svetskvalitet måste säkerställas; flänsanslutningar har högre krav på rörväggtjocklek och kräver matchning med lämplig flänstjocklek och bultspecifikationer.
Produkter
Företagsinformation
Adress: No. 55 Haichuan Road, High-Tech Zone, Dongtai City, Jiangsu-provinsen, Kina
Mobil: +86 137 7009 5258
Telefon: +86-515-85479999
E-post: [email protected]
Vi vill höra din åsikt!